

Cetakan Injeksi Perumahan Plastik Kustom
DeepMould menyediakan cetakan injeksi housing plastik khusus menggunakan bahan PA66, dengan fokus pada bukaan kompleks, lubang pemasangan, dan fitur penguncian samping. Tinjauan DFM, desain cetakan aksi samping, dan analisis aliran cetakan membantu menilai geometri bagian, perilaku pengisian, dan persyaratan pembongkaran sebelum perkakas diselesaikan.
- Delievery Cepat
- Jaminan Kualitas
- Layanan Pelanggan 24/7
Deskripsi
1.Ikhtisar Proyek
Proyek ini menyangkut ahousing plastik cetakan injeksi khususdiproduksi dari POLIMID A SG NATURALE, kelas cetakan PA66. Komponen ini memiliki bodi planar yang lebar, bukaan persegi panjang di salah satu ujungnya, lubang pemasangan di sekelilingnya, dan fitur pengunci yang menonjol di sepanjang sisinya. Detail ini membuat housing lebih menuntut dibandingkan baki terbuka sederhana: perkakas harus membentuk permukaan besar sekaligus memberikan pelepasan terkendali pada bukaan dan fitur samping.
Dokumentasi proyek berisi foto bagian cetakan aktual, foto perkakas inti dan rongga, tinjauan DFM, dua kasus simulasi pengisian, kumpulan foto perakitan cetakan, catatan inspeksi perlakuan panas, dan gambar antarmuka mesin. Lembar data teknis PA66 yang disertakan dan referensi baja SWG 1.2767 digunakan di bawah ini jika relevan dengan desain dan pemrosesan. Nilai dari lembar data pemasok diidentifikasi secara terpisah dari hasil CAE dan catatan inspeksi yang diukur.
Tujuan halaman ini adalah untuk menunjukkan keputusan teknik yang terkait dengan perumahan geometri ini dan informasi manufaktur yang tersedia untuk proyek ini. Ini bukan pengganti gambar terkontrol atau laporan kualifikasi cetakan yang disetujui. Dimensi, jumlah produksi, jumlah rongga, dan waktu siklus akhir dihilangkan karena tidak dapat ditentukan secara andal dari dokumen yang disediakan.

2. Geometri Perumahan Plastik
• Muka luar yang besar adalah permukaan rumah yang terlihat dominan. Hal ini terganggu oleh lubang pemasangan perimeter dan transisi tersembunyi menuju bukaan persegi panjang. Transisi ini mempengaruhi posisi garis perpisahan dan jumlah baja cetakan yang dibutuhkan di sekitar bukaan. Perkakas ini juga harus mereproduksi fitur penguncian samping tanpa merusaknya selama pembongkaran.
• Pembukaannya memerlukan profil tepi yang konsisten dan dukungan baja yang cukup di rongga dan inti sekitarnya. Transisi yang tajam, proyeksi baja yang tipis, dan perubahan mendadak pada permukaan cetakan merupakan potensi masalah pemeliharaan alat. Oleh karena itu, geometri bagian harus diperiksa sebagai rakitan yang lengkap: penyesuaian apa pun yang dilakukan untuk konstruksi cetakan harus tetap menjaga jarak dan pengikatan wadah dengan komponen pasangannya.
• Wilayah panel datar harus dinilai untuk mengetahui distribusi ketebalan, penurunan, kelengkungan dan konsentrasi tegangan lokal. Permukaan cetakan yang rata secara visual tidak menjamin kerataan dimensi dalam semua kondisi pencetakan. Posisi gerbang, respons pengepakan, tata letak pendinginan, dan penyusutan material semuanya memengaruhi bentuk akhir. Tidak ada toleransi kerataan atau nilai ketebalan dinding yang ditetapkan di sini karena gambar yang disediakan tidak memberikan spesifikasi dimensi yang terkontrol.
3.Review DFM: Garis Perpisahan, Slider dan Kondisi Baja
• Gambar DFM mengidentifikasi garis pemisah antara rongga dan inti dan meminta perhatian pada area aksi samping. Sudut draf 3 derajat yang diusulkan ditampilkan dalam arah gerakan penggeser. Rekomendasi ini dimaksudkan untuk meningkatkan pelepasan fitur samping saat penggeser ditarik. Sudutnya harus diperiksa terhadap bagian kawin dan panjang pengikatan fungsional; menambahkan draft tanpa meninjau rakitan dapat mengubah retensi atau kesesuaian.
• Tinjauan yang sama mengidentifikasi wilayah lokal R3,5 mm yang dapat menciptakan kondisi baja yang tajam atau tidak cukup didukung. Komentar teknis mengusulkan penghapusan atau perubahan radius lokal pada posisi terkait penggeser. Tujuannya adalah untuk mengurangi fitur baja rapuh, meningkatkan akses permesinan, dan menurunkan kemungkinan kerusakan lokal selama produksi atau pemeliharaan. Gambar tersebut mencatat usulan modifikasi; hal ini tidak dengan sendirinya membuktikan bahwa pelanggan menyetujui perubahan tersebut atau bahwa perubahan tersebut diterapkan pada alat akhir.
• Rilis DFM praktis harus mengkonfirmasi revisi CAD yang disetujui, arah gerak penggeser, kontak penutup minimum, persyaratan rancangan, tampilan garis perpisahan, dan antarmuka dimensi. Pemeriksaan ini sangat penting terutama di sekitar bukaan persegi panjang, dimana perubahan kecil pada geometri baja dapat mempengaruhi tepi cetakan dan komponen alat bergerak.

4. Desain Cetakan dan Konstruksi Aksi Samping

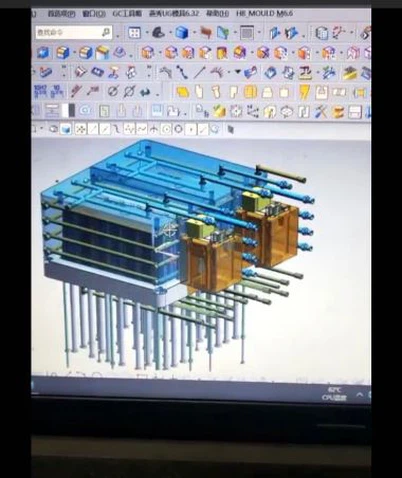
Foto cetakan menunjukkan rakitan perkakas lengkap dengan sisi inti dan rongga. Di sekitar bukaan cetakan, perkakas ini menggunakan fitur baja mesin yang harus sejajar saat cetakan ditutup. Komponen pemandu, lokasi permukaan, dan mekanisme pergerakan dapat dilihat di foto. Desain perkakas harus mempertahankan registrasi berulang antara elemen-elemen ini sambil memberikan akses yang cukup untuk pemasangan dan servis.
Fitur aksi samping memperkenalkan antarmuka tambahan dibandingkan dengan cetakan tarik lurus. Penggeser harus mencapai posisi tertutup penuh sebelum injeksi, tetap tertopang selama tekanan rongga dan ditarik cukup jauh agar fitur cetakan dapat dibersihkan. Permukaan penutup memerlukan pemasangan yang terkontrol, karena jarak bebas yang berlebihan dapat menyebabkan kilatan sementara gangguan yang berlebihan dapat menyebabkan keausan atau kerusakan. Jalur pelepasan juga harus menghindari terseretnya rumah PA66 setelah cetakan utama terbuka.
Pengusiran harus dipertimbangkan bersamaan dengan penarikan tindakan sampingan. Perumahannya mencakup panel luas dan beberapa fitur lokal; tata letak ejektor harus mendistribusikan gaya pelepasan tanpa memusatkannya pada dinding tipis atau tepi bukaan. Lokasi ejektor yang tepat tidak disebutkan dalam dokumen, sehingga diskusi di sini membahas pemeriksaan teknis yang diperlukan daripada mengklaim urutan ejeksi tertentu.
Foto perkakas dan perangkat keras

Kumpulan foto juga mendokumentasikan pelat cetakan eksternal, antarmuka pemasangan, dan peralatan terkait hot-runner bermerek YUDO. Ini adalah referensi yang berguna untuk konstruksi dan perakitan cetakan, namun foto-foto itu sendiri tidak menentukan jumlah gerbang yang pasti, tata letak sirkuit hot-runner, atau siklus pencetakan produksi. Rincian tersebut harus diambil dari desain cetakan akhir dan catatan percobaan bila tersedia.
5. Ulasan Aliran Cetakan: Suhu Aliran-Depan
Dua kasus dievaluasi menggunakan Autodesk Moldflow Insight. Analisis ini menggunakan suhu leleh sebesar 280 derajat dan melaporkan suhu muka aliran maksimum sebesar 281,9 derajat untuk Kasus 1 dan 280,5 derajat untuk Kasus 2. Perbedaan suhu yang dilaporkan pada seluruh permukaan utama adalah sekitar 2 derajat, dan ringkasan yang diberikan menandai kondisi suhu muka aliran sebagai dapat diterima. Angka-angka ini menggambarkan perilaku pengisian yang dimodelkan, bukan pengukuran langsung lelehan di dalam cetakan produksi yang sedang berjalan.
Peta suhu berguna karena perumahan mempunyai bidang datar yang besar dan bukaan seperti bingkai. Aliran harus berkembang di sekitar pembukaan dan melalui perubahan pada bagiannya. Perbedaan lokal pada suhu aliran depan dapat mempengaruhi keseimbangan pengisian dan posisi daerah rajutan atau las. Temperatur depan yang hampir seragam sangat membantu, namun harus dievaluasi dengan hasil simulasi lengkap dan persyaratan komponen, bukan diperlakukan sebagai persetujuan yang berdiri sendiri.

6. Tinjauan Aliran Cetakan: Tekanan Peralihan V/P
Simulasi yang diberikan melaporkan tekanan pada peralihan V/P sebesar 65,16 MPa untuk Kasus 1 dan 60,39 MPa untuk Kasus 2. Oleh karena itu, Kasus 2 menunjukkan tekanan peralihan yang dimodelkan lebih rendah sebesar 4,77 MPa pada kondisi yang digunakan untuk analisis. Dokumen tersebut juga mencantumkan kehilangan tekanan hot runner sebesar 24 MPa dan 10 MPa untuk kedua kasus tersebut. Hasil ini menunjukkan bahwa pengaturan alternatif mengubah kebutuhan tekanan dalam sistem pengisian.
|
Keluaran simulasi |
Kasus 1 / Kasus 2 |
|
Suhu aliran depan maksimum |
281.9 derajat / 280.5 derajat |
|
Tekanan pada peralihan V/P |
65,16 MPa / 60,39 MPa |
Penurunan tekanan hot-runner 24 MPa / 10 MPa
|
Analisis suhu leleh |
280 derajat / 280 derajat |
Perkiraan tekanan yang lebih rendah pada Kasus 2 relevan dengan evaluasi gerbang dan runner, namun konfigurasi terbaik tidak dapat dipilih hanya dari tekanan saja. Lokasi sisa gerbang, persyaratan kosmetik, posisi garis las, jebakan udara, perilaku pengepakan dan stabilitas dimensi harus ditinjau sebelum desain pahat dibekukan. Gambar yang disediakan tidak menunjukkan semua analisis hilir, sehingga tidak ada klaim yang tidak didukung yang dibuat mengenai warpage, distribusi penyusutan, atau persetujuan gerbang akhir.
Untuk validasi produksi, asumsi CAE harus dibandingkan dengan pengeringan bahan aktual, suhu leleh, suhu cetakan, waktu pengisian, tekanan injeksi, dan dimensi bagian yang diukur. Perbedaan antara pola pengisian yang disimulasikan dan yang diamati mungkin menunjukkan perbedaan dalam kondisi proses, perilaku material, atau geometri alat.
7. Jendela Pemilihan dan Proses Material PA66
Resin yang dikonfirmasi untuk proyek ini adalah POLIMID A SG NATURALE, kelas cetakan injeksi PA66 dengan viskositas standar. Menurut lembar data pabrikan yang disediakan, kepadatannya adalah 1,14 g/cm³, titik lelehnya adalah 260 derajat dan rata-rata penyusutan cetakannya adalah 1,4–1,8%. Lembaran yang sama memberikan kekuatan tarik dengan hasil 85 MPa dan modulus tarik 3.000 MPa. Nilai-nilai ini adalah properti referensi dari nilai tersebut; hal tersebut bukan merupakan hasil uji tarik yang dilakukan pada rumahan ini.
|
Properti pemasok PA66 |
Nilai tipikal atau yang direkomendasikan |
|
Kepadatan |
1,14 gram/cm³ |
|
Titik lebur |
260 derajat |
|
Penyusutan cetakan rata-rata |
1.4–1.8% |
|
Kekuatan tarik saat luluh |
85 MPa |
|
Modulus tarik |
3,000 MPa |
|
Rekomendasi pengeringan |
Setidaknya 3 jam pada suhu 90–100 derajat |
|
Rekomendasi suhu leleh |
260–285 derajat |
|
Rekomendasi suhu cetakan |
70–90 derajat |
Pemrosesan PA66 memerlukan kontrol kelembapan. Pemasok merekomendasikan pengeringan setidaknya selama tiga jam pada suhu 90–100 derajat sebelum dicetak. Kisaran suhu leleh yang direkomendasikan adalah 260–285 derajat dan kisaran suhu cetakan adalah 70–90 derajat. Ini adalah titik awal untuk pengembangan proses, bukan catatan pengaturan mesin yang tepat yang digunakan untuk memproduksi komponen yang difoto. Pengaturan sebenarnya bergantung pada kemampuan alat berat, konfigurasi runner, ketebalan komponen, dan respons pengisian.
Kisaran penyusutan pemasok harus dipertimbangkan selama pengembangan ukuran rongga, namun persentase tunggal tidak dapat secara andal menggambarkan setiap arah rumah dengan bukaan, rusuk, dan fitur samping. Tekanan pengepakan, ketebalan dinding lokal, dan perbedaan pendinginan dapat menyebabkan perubahan dimensi yang tidak seragam. Pendekatan yang benar adalah dengan membandingkan sampel yang dicetak dengan gambar yang disetujui, meninjau penyimpangan berdasarkan fitur dan menyesuaikan kondisi proses atau perkakas hanya setelah mengidentifikasi penyebabnya.
Lembar data material juga menyatakan bahwa penggunaan makanan atau medis tidak boleh dilakukan tanpa persetujuan khusus. Tidak ada aplikasi yang diklaim untuk perumahan ini. Demikian pula, data material saja tidak menentukan klasifikasi api bagian jadi, persyaratan ketahanan bahan kimia, atau kinerja jangka panjang di lingkungan penggunaan akhir pelanggan.
8. Referensi Baja dan Inspeksi Perlakuan Panas
Proyek ini mencakup lembaran teknis untuk baja cetakan SWG 1.2767. Referensi ini dapat digunakan untuk meninjau sifat umum baja dan material perkakas yang dimaksud. Laporan perlakuan panas terpisah mengidentifikasi benda kerja yang diperiksa sebagai kelas 2343, bukan 1,2767. Oleh karena itu, kedua dokumen tersebut tidak boleh digabungkan menjadi satu sertifikasi material atau digunakan untuk mengklaim bahwa kekerasan yang diukur berlaku untuk setiap 1,2767 komponen dalam cetakan.

Untuk dua benda kerja yang diperiksa, laporan perlakuan panas menetapkan HRC 50–52 dan mencatat nilai kekerasan terukur dalam kisaran HRC 50,4–51,6, yang ditandai dapat diterima dalam laporan. Ini juga mencatat deformasi sekitar 0,1 mm untuk item yang diperiksa. Ini adalah hasil benda kerja yang diidentifikasi dalam laporan tersebut, bukan pernyataan penerimaan cetakan universal. Ketertelusuran material harus menghubungkan setiap sertifikat dan catatan inspeksi ke komponen terkait.
9. Antarmuka Mesin dan Pemasangan Cetakan
Gambar antarmuka mesin mengidentifikasi mesin cetak injeksi KraussMaffei KM150 C1 seberat 150 ton. Ini menunjukkan pengaturan jarak tie-bar 500 mm kali 500 mm, antarmuka nosel, dan detail sambungan terkait ejeksi. Gambar tersebut adalah referensi kompatibilitas mesin. Hal ini tidak membuktikan bahwa semua uji coba atau produksi yang dijalankan untuk perumahan ini diselesaikan tepat pada cetakan tersebut.
Sebelum pemasangan cetakan, susunan pelat pemasangan, cincin lokasi, jangkauan nosel, tinggi cetakan, langkah pembukaan dan antarmuka ejeksi harus diperiksa terhadap tekanan. Gambar antarmuka menunjukkan referensi tinggi cetakan minimum 300 mm dan referensi siang hari maksimum 900 mm. Dimensi cetakan aktual dan berat angkat harus dikonfirmasi dari dokumentasi alat akhir sebelum pemasangan.
Alat ini juga harus ditinjau untuk sambungan pendingin dan hot-runner, pergerakan penggeser yang aman, jarak penjepitan, dan akses ke titik servis. Daftar periksa pra-uji coba lebih baik daripada mengandalkan tonase mesin saja. Tonase hanya menegaskan satu aspek kompatibilitas; pembukaan cetakan, kapasitas injeksi, jarak bebas tie-bar dan sistem bantu mungkin sama-sama membatasi.

10. Uji Coba Alat, Inspeksi dan Pengendalian Produksi
Percobaan praktis pertama untuk perumahan ini harus membentuk jendela pengisian yang stabil sebelum koreksi dimensi dipertimbangkan. Tim harus memeriksa pengisian lengkap di sekitar bukaan persegi panjang, daerah las atau rajutan yang terlihat, berkedip pada garis perpisahan dan penutup penggeser, dan pelepasan fitur penguncian samping. Kondisi panel lebar harus ditinjau untuk mengetahui adanya tenggelam, distorsi dan tanda penanganan.
Inspeksi harus mengikuti gambar yang disetujui pelanggan. Fitur prioritas cenderung mencakup lokasi lubang pemasangan, dimensi bukaan, selubung keseluruhan, permukaan penghubung lokal, dan geometri fitur penguncian. Ini adalah fokus inspeksi yang direkomendasikan berdasarkan geometri tampak; ini bukan merupakan klaim bahwa fitur-fitur tersebut memiliki toleransi tertentu atau bahwa laporan inspeksi diberikan untuk masing-masing fitur tersebut.
Ketika masalah dimensi ditemukan, penyelidikan harus membedakan antara geometri alat dan respon proses. Perubahan dalam pengepakan atau pendinginan dapat memperbaiki satu area dan memindahkan fitur lainnya di luar toleransi.
Oleh karena itu, sampel dimensi harus diukur melalui proses yang terdokumentasi dan dapat diulang. Sampel yang disetujui, data CAD yang dikontrol revisi, dan kriteria penerimaan yang jelas diperlukan sebelum rilis produksi serial.
11.Pertanyaan Perkakas dan Cetakan Perumahan Kustom
Untuk housing plastik yang sebanding, Deep Mold dapat meninjau geometri CAD, pendekatan perkakas, dancetakan injeksipersyaratan. Tinjauan awal harus mencakup tingkat bahan, proyeksi jumlah pesanan, antarmuka fungsional, permukaan kosmetik, toleransi dimensi dan batasan apa pun pada posisi gerbang atau tanda ejektor. Model LANGKAH 3D dan gambar 2D terkontrol adalah dokumen awal yang disukai.
Jika terdapat side lock atau undercut, tinjauan DFM harus mengidentifikasi garis perpisahan yang diusulkan, arah penggeser, kondisi draft dan penutupan sebelum desain cetakan diselesaikan. Jika geometri menghadirkan risiko pengisian, analisis aliran cetakan dapat mendukung perbandingan alternatif gerbang atau pelari. Rekomendasi yang dihasilkan harus dikonfirmasikan dengan pelanggan sebelum revisi perkakas akhir dirilis.
Halaman terkait dan pertanyaan teknis
Jasa Cetakan Injeksi Plastik - Cetakan Dalam
Manufaktur Cetakan Injeksi dan Kemampuan Perusahaan - Cetakan Dalam
Kirimkan model CAD, gambar, PA66 atau spesifikasi resin alternatif dan jumlah yang diharapkan untuk meminta peninjauan cetakan dan cetakan.
Tag populer: Cetakan Injeksi Perumahan Plastik Kustom, Perumahan Plastik Kustom, Cetakan Injeksi PA66, Cetakan Perumahan Plastik, Desain Cetakan Injeksi
Kirim permintaan
Anda Mungkin Juga Menyukai