Cetakan Injeksi Plastik Otomotif Kustom Untuk Komponen Interior Audi
Tinggalkan pesan
Suku cadang interior otomotif sering kali memiliki persyaratan khusus untuk dimensi, perakitan, pemilihan material, dan penyelesaian permukaan. Penyimpangan kecil pada fitur pemasangan atau titik sambungan dapat memengaruhi kesesuaian komponen dengan bagian di sekitarnya. Oleh karena itu, desain cetakan dan perencanaan proses perlu mempertimbangkan aplikasi sebenarnya sebelum produksi dimulai.
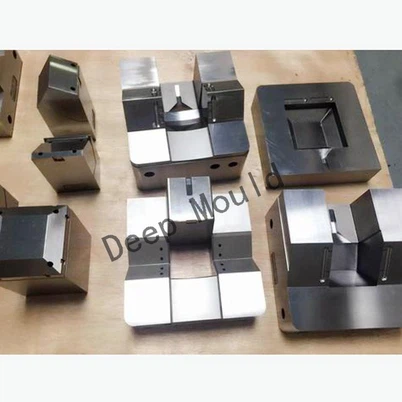
Cetakan Dalam menyediakancetakan injeksi plastik otomotif khususuntuk proyek-yang terkait dengan Audi, berdasarkan gambar pelanggan dan spesifikasi teknis. Proyek ini melibatkan cetakan aksesori interior otomotif menggunakan bahan PA66+GF30%, tata letak empat-rongga, dan sistem hot runner INCOE. Rincian berikut menguraikan konfigurasi cetakan dan pertimbangan utama yang terlibat dalam jenis proyek perkakas khusus ini.
Spesifikasi Proyek dan Konfigurasi Cetakan
Proyek ini berfokus pada pembuatan cetakan untuk aksesori interior otomotif. Konfigurasi perkakas mencakup empat rongga, empat gerbang katup, dan empat silinder oli Merkel.
Spesifikasi utamanya adalah sebagai berikut:
|
Barang |
Spesifikasi |
|
Pelanggan akhir |
Audi |
|
Aplikasi |
Aksesoris interior otomotif |
|
Bahan plastik |
PA66+GF30% |
|
Konfigurasi rongga |
1 × 4 rongga |
|
Baja cetakan |
LKM 1.2344 |
|
Kekerasan baja |
HRC 48–52 |
|
Dimensi cetakan |
500×600×451mm |
|
Berat cetakan |
980kg |
|
Waktu memimpin |
45 hari |
|
Standar komponen cetakan |
EQ / HASCO |
|
Sistem pelari panas |
INCOE dengan empat gerbang katup |
|
Komponen tambahan |
Empat silinder minyak Merkel |
Rincian ini memberikan referensi untuk proyek perkakas otomotif serupa. Namun, spesifikasi cetakan bervariasi menurut geometri bagian, persyaratan perakitan, volume produksi, dan proses pencetakan yang dipilih. Oleh karena itu, sebuah proyek baru memerlukan tinjauan teknisnya sendiri, bukan sekadar menyalin konfigurasi cetakan yang sudah ada.
Pemilihan Material untuk Komponen PA66+GF30%.
Bahan yang ditentukan untuk proyek ini adalah PA66+GF30%, nilon yang diperkuat-serat kaca-yang digunakan dalam aplikasi teknik yang memerlukan pertimbangan cermat terhadap persyaratan kekakuan dan dimensi.
Dibandingkan dengan PA66 tanpa perkuatan,-perkuatan serat kaca mengubah perilaku aliran dan penyusutan material. Orientasi serat juga dapat mempengaruhi stabilitas dimensi, khususnya di sekitar rusuk, fitur pemasangan, dan area dengan ketebalan dinding berbeda. Akibatnya, pemilihan material perlu dipertimbangkan bersamaan dengan geometri bagian dan desain cetakan.
Untukcetakan injeksi plastik otomotif khusus untuk Audiaplikasi, pelanggan harus memberikan kadar resin yang diperlukan dan mengidentifikasi dimensi kritis sebelum perkakas dimulai. Insinyur kemudian dapat meninjau fitur-fitur yang mungkin memengaruhi pengisian, pendinginan, penyusutan, dan pelepasan komponen.
Penting juga untuk membedakan antara sifat material nominal dan kinerja bagian cetakan akhir. Hasil sebenarnya bergantung pada kadar resin, desain komponen, kondisi pemrosesan, dan persyaratan pengujian yang berlaku. Faktor-faktor ini harus dikonfirmasi selama pengembangan proyek dan evaluasi sampel.
Empat-Desain Cetakan Rongga dan Sistem Hot Runner
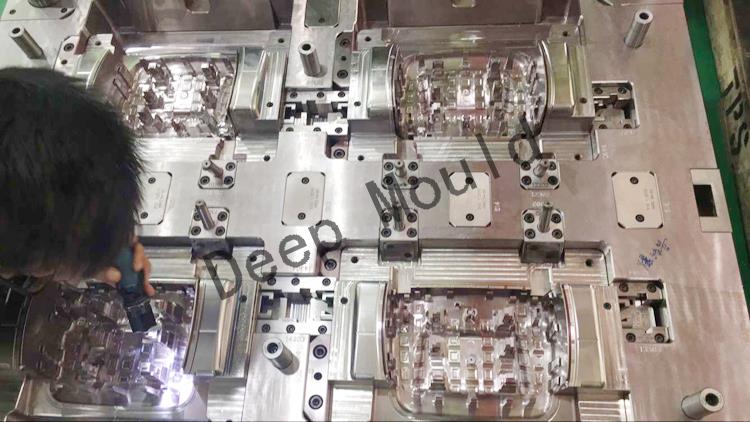
Proyek ini menggunakan cetakan empat-rongga untuk menghasilkan empat bagian per siklus injeksi, dengan asumsi semua rongga beroperasi sebagaimana mestinya. Tata letak multi-rongga dapat meningkatkan output per siklus, meskipun laju produksi keseluruhan juga bergantung pada waktu siklus, kapasitas mesin, pendinginan, dan stabilitas proses.
Cetakan ini menggunakan sistem hot runner INCOE dengan empat gerbang katup. Gerbang katup mengontrol pembukaan dan penutupan masing-masing lokasi gerbang, memberikan proses pencetakan kontrol lebih besar terhadap masuknya material ke dalam rongga. Tergantung pada desain komponen, penempatan dan pengaturan waktu gerbang dapat memengaruhi garis las, tampilan permukaan, dan aliran material.
Perkakasnya juga mencakup empat silinder minyak Merkel. Konfigurasinya harus sesuai dengan pergerakan cetakan dan urutan pengoperasian yang diperlukan. Selama peninjauan desain, pembuat cetakan harus mempertimbangkan bagaimana mekanisme ini berinteraksi dengan tata letak rongga, sistem ejeksi, dan komponen cetakan di sekitarnya.
Untuk cetakan injeksi otomotif yang presisi, detail ini penting karena perubahan pada satu bagian struktur dapat memengaruhi fitur perkakas lainnya. Meninjau desain cetakan sebelum pemesinan membantu memperjelas fungsi yang diperlukan dan mengidentifikasi potensi gangguan atau masalah pemeliharaan.
Pembuatan Cetakan Kustom untuk Komponen Interior Audi
Komponen interior otomotif dapat mencakup potongan trim, aksesoris tempat cangkir, komponen AC, dan bagian lain yang digunakan di sekitar kompartemen penumpang. Setiap aplikasi menghadirkan persyaratan desain yang berbeda. Beberapa bagian memerlukan hasil akhir yang terlihat konsisten, sementara bagian lainnya lebih bergantung pada akurasi pemasangan, klip, rusuk, atau jarak bebas dengan komponen yang berdekatan.
Oleh karena itu, pembuatan cetakan otomotif custom harus dimulai dengan fungsi dan desain komponen yang sebenarnya. Pemasok perlu meninjau gambar 2D atau file CAD 3D, spesifikasi resin, toleransi kritis, penyelesaian permukaan, dan kuantitas produksi yang diharapkan sebelum mengusulkan pengaturan perkakas.
Deep Mould mendukung desain dan manufaktur cetakan khusus, cetakan injeksi plastik, permesinan CNC, pencetakan 3D, dan pengecoran vakum. Perusahaan juga menawarkan proses pengerjaan logam seperti stamping, bending, pengelasan, EDM, pemotongan kawat, penggilingan, dan perakitan presisi.
Layanan ini dapat mendukung berbagai tahapan proyek, mulai dari evaluasi prototipe hingga pengembangan cetakan dan{0}}produksi komponen cetakan. Proses yang tepat bergantung pada geometri komponen, material, kuantitas, dan jadwal pengiriman yang diperlukan.
Kemampuan Manufaktur Otomotif Deep Mould
Proyek perkakas otomotif melibatkan lebih dari sekadar pengerjaan cetakan menjadi gambar. Pembeli dan pemasok juga perlu menyepakati kualitas material, dimensi kritis, kriteria pemeriksaan sampel, dan ekspektasi produksi. Komunikasi yang jelas di awal membantu kedua belah pihak memahami persyaratan teknis dan mengelola perubahan desain selama pengembangan.
Didirikan di Dongguan pada tahun 2016, Deep Mold pindah ke fasilitas manufakturnya saat ini di Humen pada tahun 2020. Fasilitas ini mencakup lebih dari 6.000 meter persegi dan memiliki tim yang terdiri lebih dari 80 karyawan. Perusahaan ini mengerjakan proyek komponen plastik dan logam khusus untuk aplikasi otomotif, medis, elektronik, peralatan rumah tangga, dan industri.
Untuk cetakan injeksi plastik otomotif khusus untuk proyek Audi, Deep Mold dapat meninjau gambar pelanggan dan mendiskusikan struktur cetakan, persyaratan material, dan opsi manufaktur. Tim ini juga bertujuan untuk menanggapi pertanyaan awal dalam waktu 24 jam dan memberikan jawaban tepat waktu atas pertanyaan teknis selama pengembangan cetakan.
Minta Penawaran Cetakan Khusus
Sebelum meminta penawaran, siapkan gambar komponen, kadar resin yang ditentukan, perkiraan kuantitas produksi, toleransi kritis, persyaratan penyelesaian permukaan, dan target tanggal pengiriman. Jika komponen memiliki kondisi perakitan atau persyaratan pengujian tertentu, sertakan juga detailnya.
Informasi ini membantu pemasok menilai persyaratan perkakas dan mengidentifikasi pertanyaan yang memerlukan klarifikasi sebelum produksi dimulai. Hal ini juga memberikan tim pembelian dasar yang lebih konsisten untuk membandingkan penawaran dari produsen cetakan yang berbeda.
Deep Mould menyediakan layanan pembuatan cetakan khusus dan cetakan injeksi plastik berdasarkan desain pelanggan dan kebutuhan proyek. Hubungi tim untuk mendiskusikan Andacetakan injeksi plastik otomotif khusus untuk Audimemproyeksikan dan meninjau opsi perkakas untuk komponen Anda.