Pedoman Perkakas untuk Aluminium Die Casting
Tinggalkan pesan
Pedoman Perkakas untuk Aluminium Die Casting
Proses
Cetakan atau cetakan die casting adalah bejana tertutup tempat logam cair disuntikkan di bawah tekanan dan suhu tinggi, kemudian dengan cepat didinginkan hingga bagian yang dipadatkan cukup kaku untuk memungkinkan dikeluarkannya cetakan.
Alat
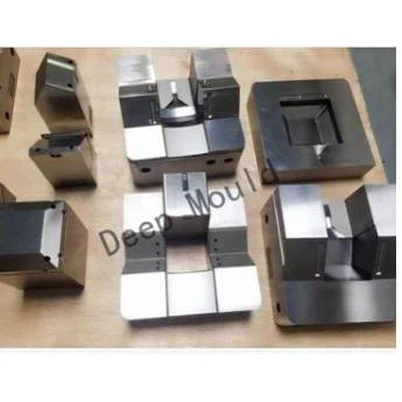
Dies, atau die casting tooling, dibuat dari baja perkakas alloy dalam setidaknya dua bagian, setengah tetap (setengah penutup) dan setengah bergerak (setengah mati ejector), untuk memungkinkan penghapusan coran. Cetakan juga mungkin memiliki slide yang dapat digerakkan, inti atau bagian lain untuk menghasilkan lubang, benang dan bentuk lain yang diinginkan dalam casting.
Bukaan
Lubang pada setengah die tetap memungkinkan logam cair memasuki die dan mengisi rongga. Setengah ejector biasanya berisi pelari (lorong) dan gerbang (lubang masuk) yang merutekan logam cair ke rongga. Dies juga termasuk pin pengunci untuk mengamankan dua bagian, pin ejector untuk membantu menghilangkan bagian cor, dan bukaan untuk pendingin untuk membantu mendinginkan cetakan dan memantapkan logam cair.
Aksesori yang sangat penting untuk menjalankan cetakan die cast disebut Shot Sleeve. The Shot Sleeve adalah tabung berlubang yang dimasukkan ke dalam lubang di bagian cetakan yang sudah diperbaiki ketika diatur di mesin die cast. Selongsong menjulur keluar dari cetakan secara horizontal dan ada lubang kecil di bagian atas Selongsong di mana logam cair dituangkan sebagai persiapan plunger menyuntikkan logam ke dalam cetakan. Shot Shot membutuhkan penggantian pada interval tertentu dan sangat penting untuk prosesnya. Cukup sering ketika cetakan dipindahkan dari caster mati, Lengan Tembak tidak dikirim dengan cetakan yang menciptakan masalah bagi pembeli karena waktu memimpin untuk membuat Lengan baru.
Membuat cetakan
Dua bagian die dijalankan dalam mesin die casting yang dioperasikan pada suhu dan tekanan yang diperlukan untuk menghasilkan bagian yang berkualitas untuk spesifikasi pelanggan bentuk-bersih atau mendekati-bentuk-bersih. Ketika mesin die casting ditutup, kedua bagian die dikunci dan disatukan oleh tekanan mesin. Permukaan di mana ejector dan bagian tetap dari die bertemu dan mengunci disebut sebagai "garis perpisahan mati". Total luas permukaan yang diproyeksikan dari bagian yang dituang, diukur pada garis berpisah, mengatur gaya penjepit alat berat.
Untuk operasi yang tahan lama di lingkungan ini die die die harus dibangun dari baja perkakas berkualitas tinggi dengan spesifikasi yang tepat, dipanaskan dengan kekerasan dan struktur yang diperlukan (Pedoman dari NADCA ada karena alasan ini), dengan dimensi die dan rongga dikerjakan untuk merinci spesifikasi.
Persyaratan desain produk pelanggan secara langsung mempengaruhi ukuran, jenis, fitur, dan biaya perkakas yang diperlukan. Item yang terlibat dalam keputusan perkakas meliputi jumlah rongga, jumlah inti atau persyaratan geser, berat cetakan, pemesinan, persyaratan penyelesaian, pemolesan dan pelapisan untuk menyebutkan beberapa saja.
Untuk referensi Anda, kami memiliki dokumen PDF daftar periksa perkakas die casting.
Semoga Anda bisa tahu lebih banyak dengan detailnya.
https://www.deepmould.net/info/the-tooling-checklist-for-die-casting-40514756.html
Silakan email kami jika Anda membutuhkan dukungan kami di: info@deepmould.com
Deep Mold ada di sini untuk Anda.